
Konstruktionshinweise für abgekantete Blechteile.
Hier finden Sie wichtige Vorgaben zu Biegeradien, Ausschnitten, Abkantlängen und Schenkeln für die Konstruktion abgekanteter Blechteile.
1. Biegeinnenradius = Blechdicke
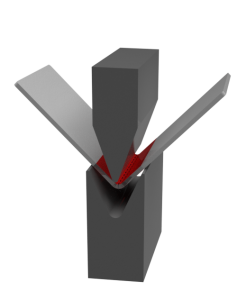
Der Innenradius einer Biegung sollte gleich der Blechdicke konstruiert werden.
Bei der von uns verwendeten Freibiegemethode entspricht der effektive Fertigungsradius aber nur bei einer 90°-Biegung und nur näherungsweise diesem Wert. Bei größeren Öffnungswinkeln wird der Radius größer, bei kleineren Öffnungswinkeln kleiner. Bei Fragen zu speziellen Biegeradien kontaktieren Sie bitte unseren Helpdesk.
2. Ausschnitte in der Biegezone
Wenn sich Ausschnitte in der Biegezone befinden, können sich diese beim Abkanten verformen. Auch Kanten, welche nicht senkrecht zur Biegung verlaufen, können nach dem Biegevorgang Verformungen aufweisen. Die Verformungen treten bei dicken Materialien und bei längeren Ausschnitten entlang der Biegelinie stärker auf als bei kleinen Löchern oder kurzen Ausschnitten in dünnem Material.
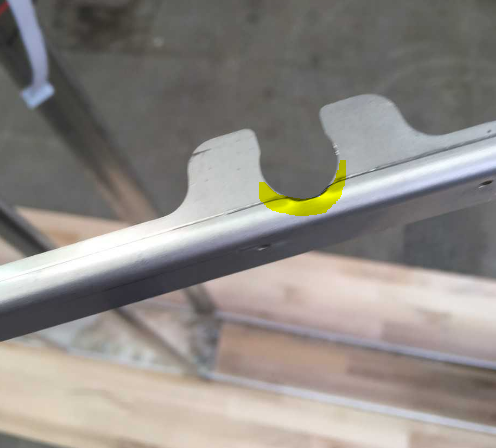
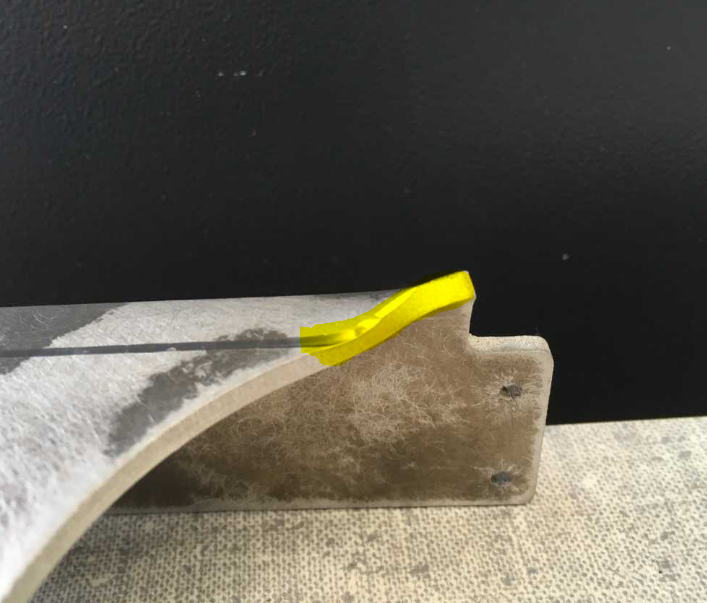
Blexon erkennt Ausschnitte in der Biegezone mit Verformungsrisiko automatisch und zeigt eine Warnung an. Sie können den Artikel im CAD-Viewer öffnen und die Biegezone anzeigen lassen. So sehen Sie sofort, welche Ausschnitte im Bereich der Biegezone liegen.

Blexon überprüft die Biegezone automatisch. Ausschnitte mit Verformungsrisiko können bei Bedarf automatisch freigeschnitten werden.
Falls möglich, sollten die Ausschnitte verschoben und aus der Biegezone entfernt werden. Sie können direkt im Modell die Biegezone messen und so bestimmen, wie weit die Ausschnitte verschoben werden müssen. Klicken Sie dazu auf das Ende der Biegezone und beispielsweise auf die Fläche. So erhalten Sie die Ausdehnung der Biegezone und können den Ausschnitt gezielt verschieben.
Falls Sie die Ausschnitte nicht verschieben können, können Sie im CAD-Viewer mit einem Klick automatisch einen Freischnitt erstellen lassen. Prüfen Sie das angepasste CAD-Modell anschließend sorgfältig. Da sich durch den automatisch eingefügten Freischnitt die Geometrie des Bauteils verändert, ist eine Überprüfung der Anpassung erforderlich.
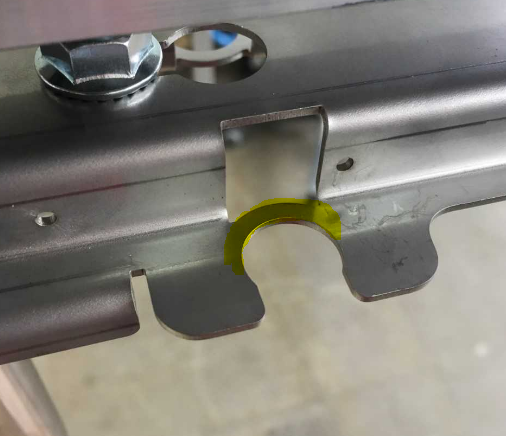

3. Keine oder zu kleine Eckfreistiche
Wenn in einer Ecke zwei Flansche aufeinander treffen, wird ein Eckfreistich benötigt, damit das Blechteil fehlerfrei hergestellt werden kann. Eckfreistiche können verschiedenste Formen haben. Die einfachste Form ist ein rechteckiger Ausschnitt. Viele CADs stellen eine Vielzahl von verschiedenen Freistichen zur Verfügung. Wenn in einer Ecke keine oder zu kleine Eckfreistiche konstruiert wurden, kann das Blechteil nicht hergestellt werden und auf dem Portal erscheint ein Fehler.
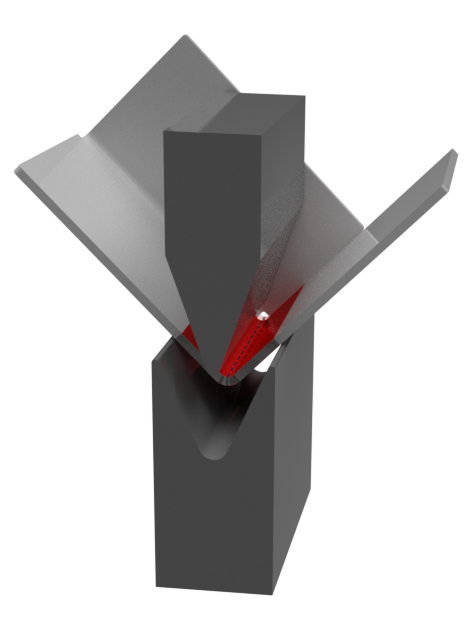

Verwenden Sie zum Konstruieren eines Blechteils mit Abkantung unbedingt ein CAD, welches für das Konstruieren von Blech vorgesehen ist (CAD mit Blechmodul). In einem solchen CAD können ganz einfach Eckfreistiche gesetzt werden bzw. werden die Eckfreistiche automatisch gesetzt. Wenn Ihnen kein solches CAD zur Verfügung steht, empfehlen wir Fusion 360 von Autodesk. Eine Kurzanleitung für Fusion 360 finden Sie hier.
4. Mindestschenkellänge
Wenn die Schenkellänge zu kurz ist, liegt eine Seite Ihres Blechteils nicht korrekt auf dem Biegewerkzeug auf, sodass die Herstellung nicht möglich ist. In diesem Fall erscheint auf dem Portal eine Fehlermeldung. Sie können die Schenkellänge im In-Browser-CAD von Blexon direkt messen und anpassen. Dieses Video zeigt Ihnen, wie das funktioniert.

| Blechdicke (s) | x für Winkel grösser 90° (w) | x für Winkel kleiner 90° (w) |
|---|---|---|
| 0.5 mm | 4.5 mm | 7.5 mm |
| 0.8 mm | 4.2 mm | 9.2 mm |
| 1 mm | 4.5 mm | 9 mm |
| 1.5 mm | 7.5 mm | 9 mm |
| 2 mm | 7.5 mm | 11 mm |
| 2.5 mm | 9.5 mm | 13 mm |
| 3 mm | 12.5 mm | 19 mm |
| 4 mm | 18.5 mm | 23 mm |
| 5 mm | 25 mm | 33 mm |
| 6 mm | 32 mm | 37 mm |
| 8 mm | 35 mm | 49 mm |
| 10 mm | 47 mm | 62 mm |
| 12 mm | 60 mm | |
| 15 mm | 89 mm |
5. Maximale Schachtelhöhe
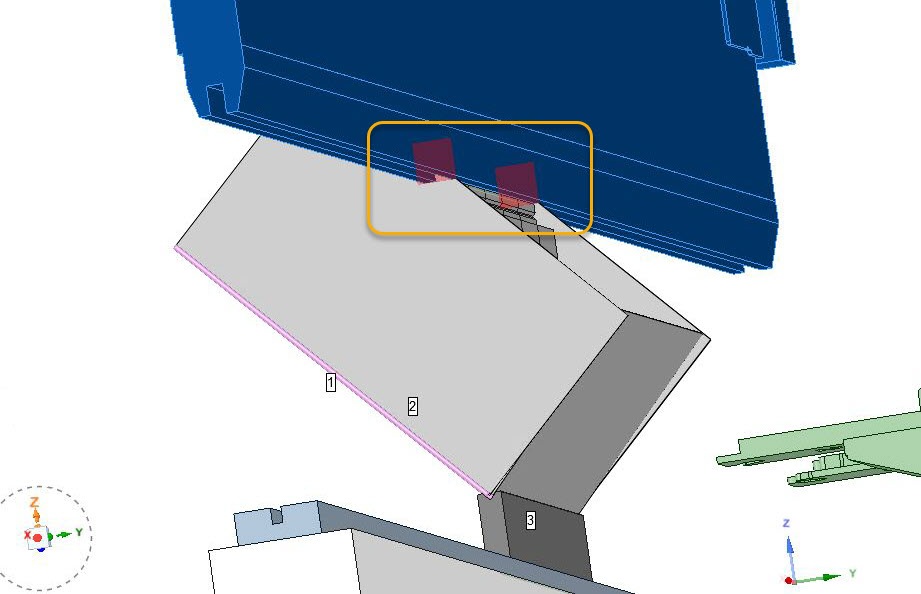
Sobald ein Blechteil mehrere abgekantete Seiten über Kreuz hat, kommt es ab einer bestimmten Laschenhöhe zu einer Kollision mit der Biegemaschine oder den Biegewerkzeugen. Bei Blexon können Sie solche Teile (Schachteln / Kisten) bis zu einer Höhe von 260 mm bestellen.
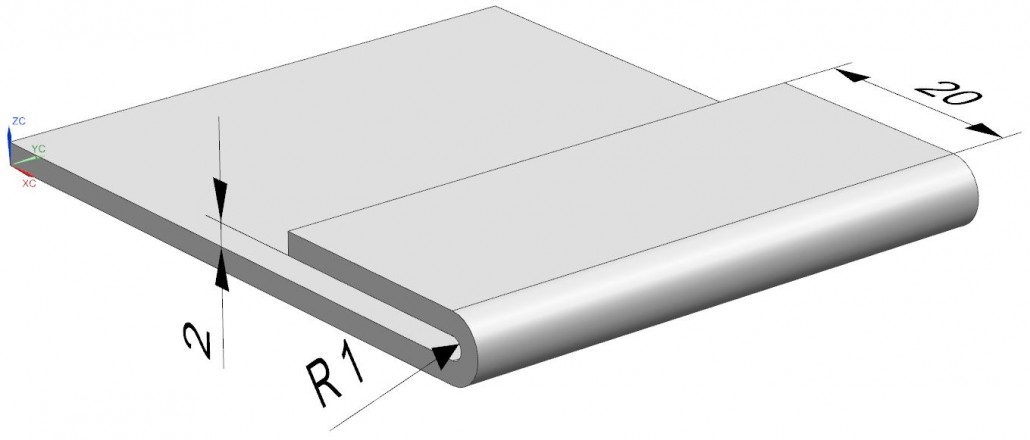
6. Ein Falz ist nur bis 2 mm Blechdicke möglich
Falze sind nur bei Blechdicken bis 2 mm möglich. Achten Sie auch darauf, dass der Falz einen Innenradius aufweist und nicht komplett flach gedrückt ist.
7. Z-Biegung mit Standardwerkzeugen
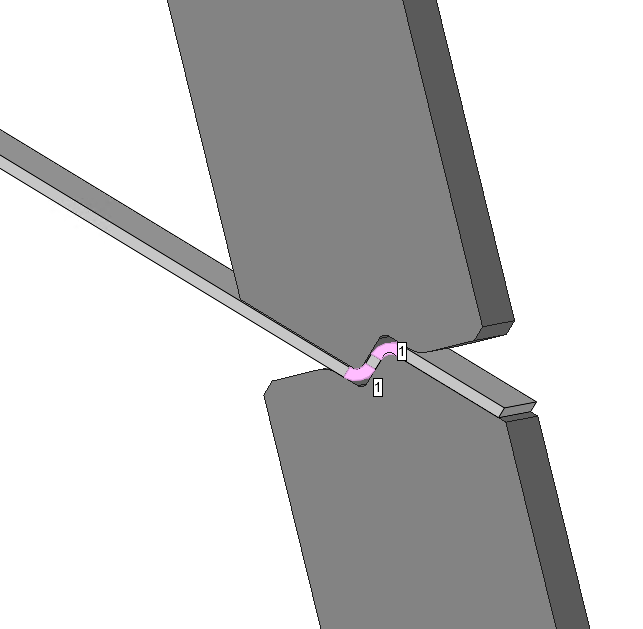
Bei zwei aufeinanderfolgenden Biegungen (Z-Biegung) werden mit Standardwerkzeugen folgende Mindestabmessungen erreicht.

| Blechdicke (s) | x für Winkel grösser 90° (w) | x für Winkel kleiner 90° (w) |
|---|---|---|
| 0.5 mm | 4.5 mm | 7.5 mm |
| 0.8 mm | 4.2 mm | 9.2 mm |
| 1 mm | 4.5 mm | 9 mm |
| 1.5 mm | 7.5 mm | 9 mm |
| 2 mm | 7.5 mm | 11 mm |
| 2.5 mm | 9.5 mm | 13 mm |
| 3 mm | 12.5 mm | 19 mm |
| 4 mm | 18.5 mm | 23 mm |
| 5 mm | 25 mm | 33 mm |
| 6 mm | 32 mm | 37 mm |
| 8 mm | 35 mm | 49 mm |
| 10 mm | 56 mm | 62 mm |
| 12 mm | 60 mm | |
| 15 mm | 89 mm |
8. Z-Biegungen mit Absetzwerkzeugen
Z-Biegungen können bei dünnen Blechen (Aluminium bis 2mm, Stahl- und Edelstahl bis 1.5mm) mit speziellen Absetzwerkzeugen hergestellt werden. Mit diesen Absetzwerkzeugen sind kleinere Absetzhöhen (4/6/8 und 10mm) möglich. Je nach Region sind nicht alle Absetzhöhen verfügbar. Bei Fragen wenden Sie sich bitte an unser Helpdesk.